Recepción e inspección del billet
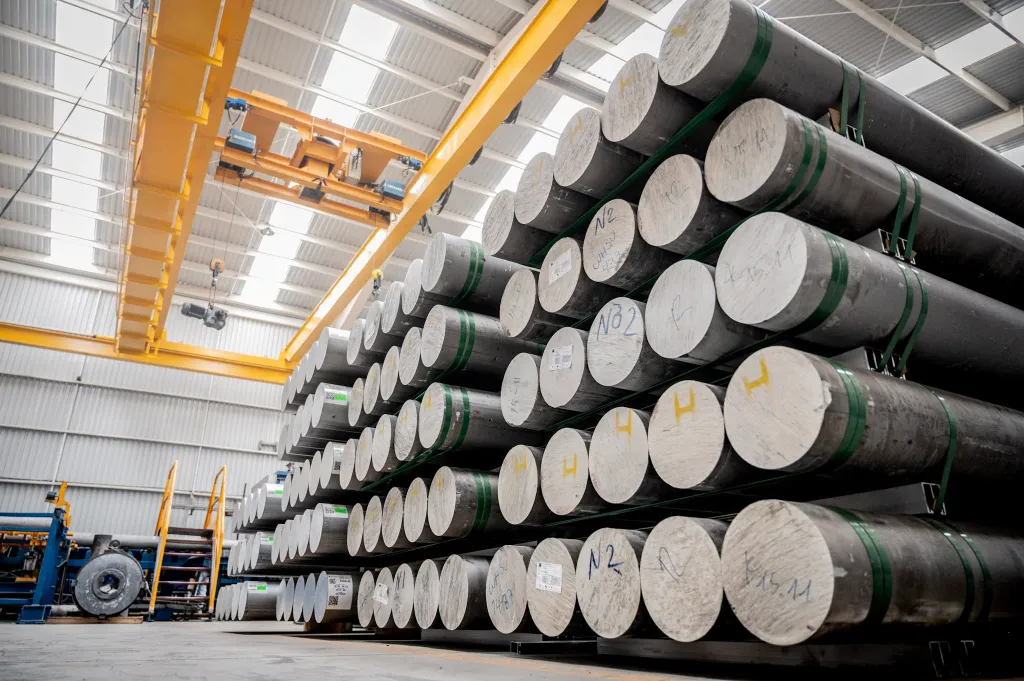
La materia prima llega en plataformas, se descarga con grúa viajera y se coloca en el área de almacenamiento. Antes de liberarla se revisa el certificado de composición química de la aleación solicitada.
Aleaciones recibidas: 6063, 6005 y 6061 · Diámetros: 6, 7 y 8 pulgadas
Calentamiento
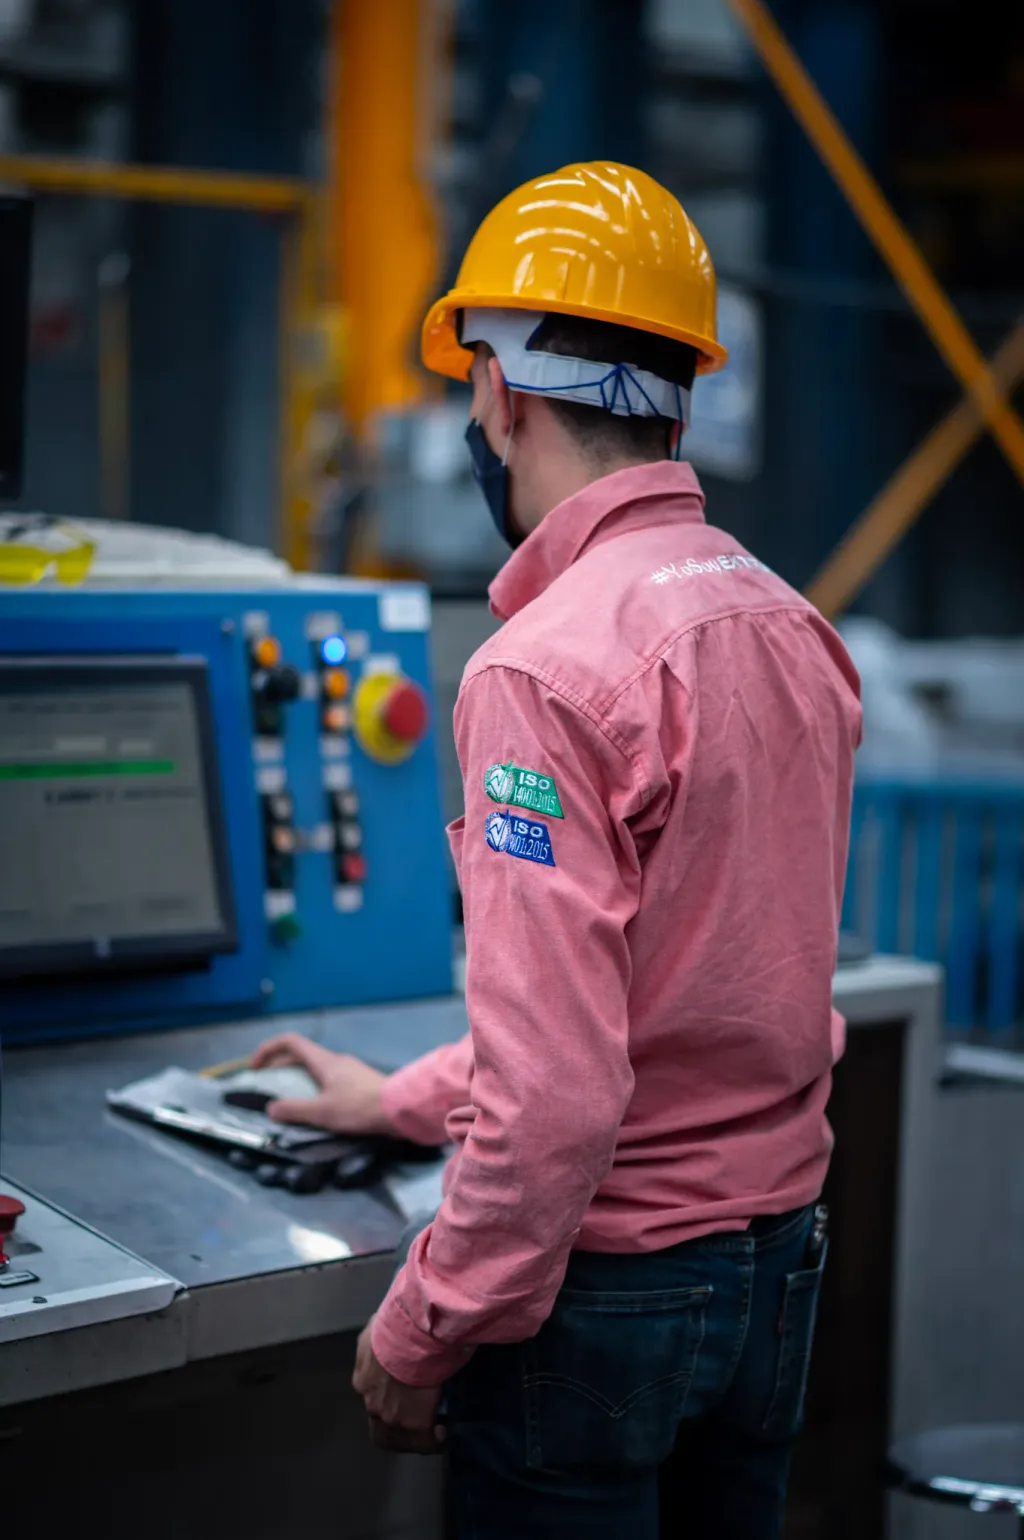
El billet avanza por rodillos hacia un horno con tres zonas de calentamiento. Al alcanzar la temperatura de trabajo, se corta en una longitud adecuada para alimentar la prensa.
Horno con tres zonas · Movimiento por rodillos · Hidráulica controlada por PLC
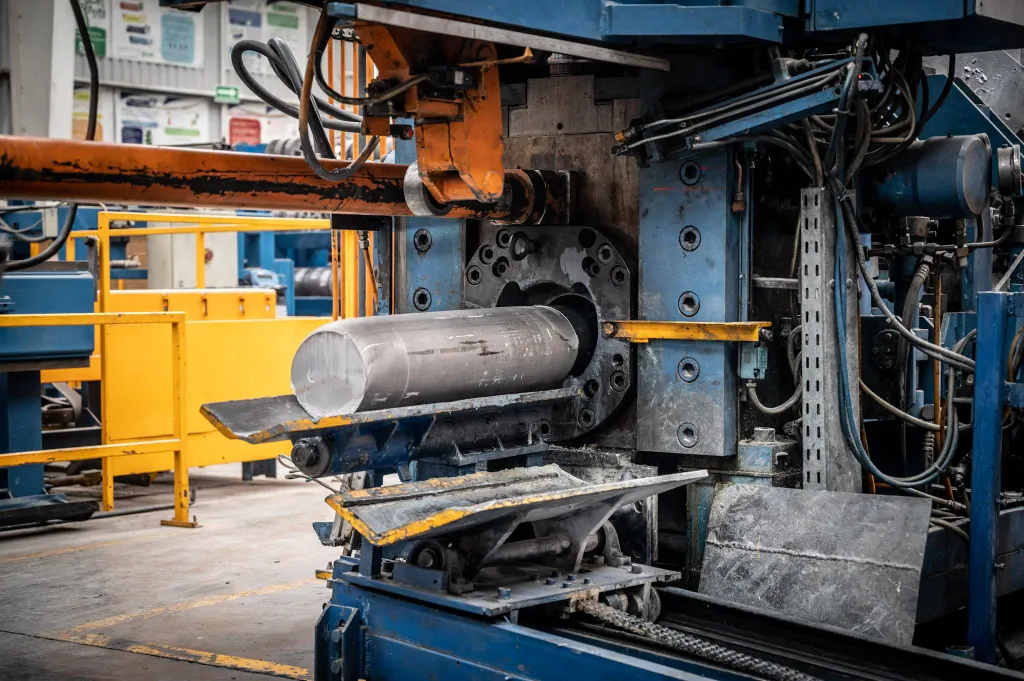
Extrusión en prensa
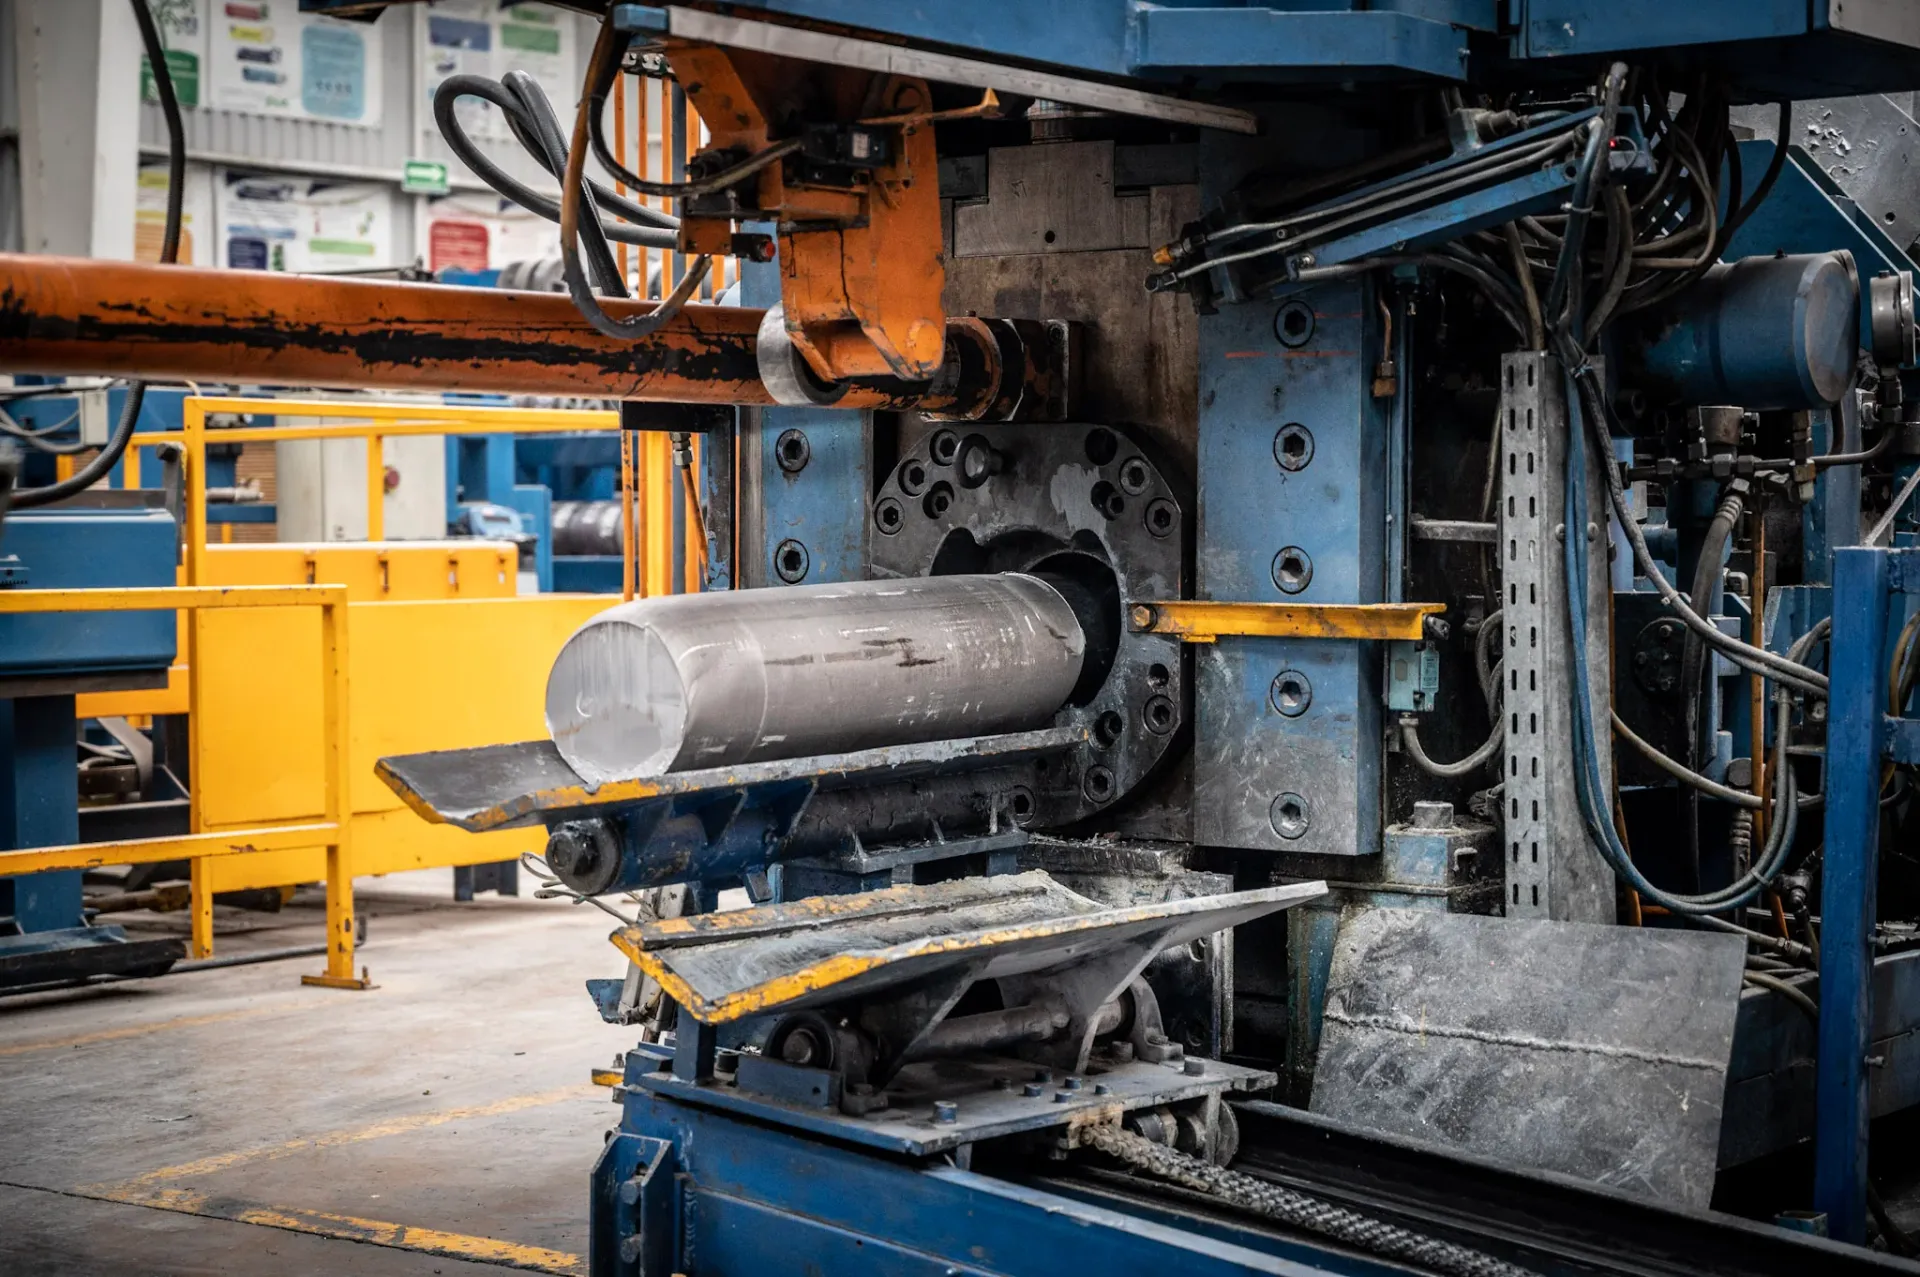
Los cargadores elevan el billet hasta el contenedor. El pistón lo empuja a través del dado y el aluminio fluye por sus cavidades para formar un perfil continuo con la sección solicitada.
Prensa Presezzi de 2,200 toneladas · Billet de hasta 8 pulgadas
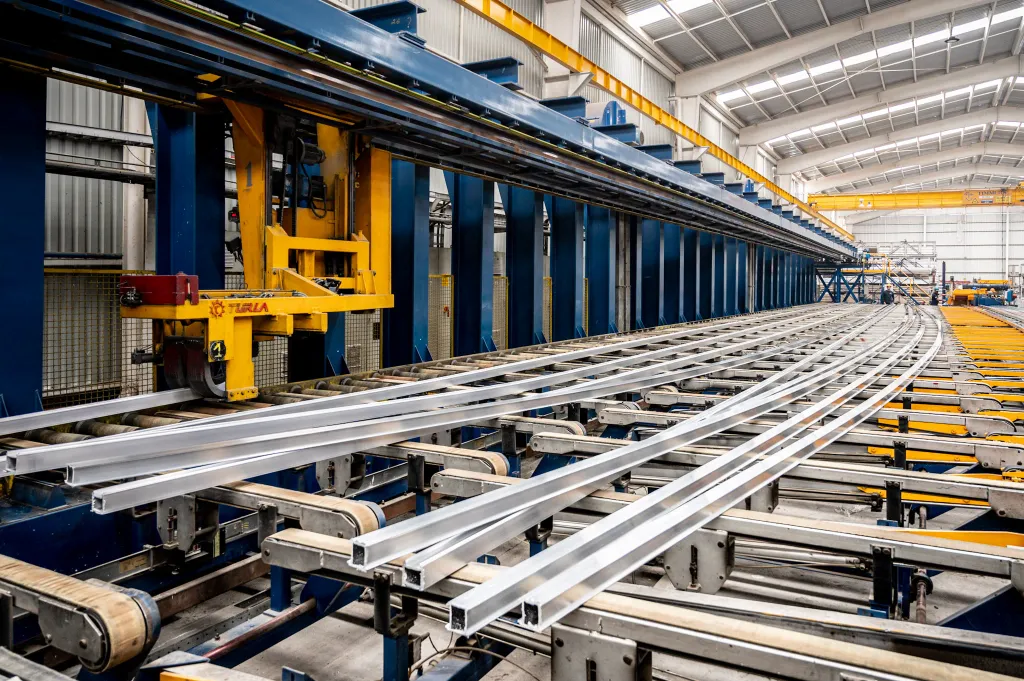
Tratamiento térmico
El temple define el equilibrio entre resistencia y ductilidad. T4 combina solución y enfriamiento rápido con envejecimiento natural para facilitar el doblado y el estampado; T5 aprovecha el enfriamiento a la salida de la prensa y añade envejecimiento artificial para obtener resistencia media-alta y estabilidad dimensional; T6 combina solución, enfriamiento intensivo y envejecimiento artificial para lograr la máxima resistencia, con menor ductilidad.
T4: conformado y doblado · T5: arquitectura y estructuras ligeras · T6: estructuras de alta carga
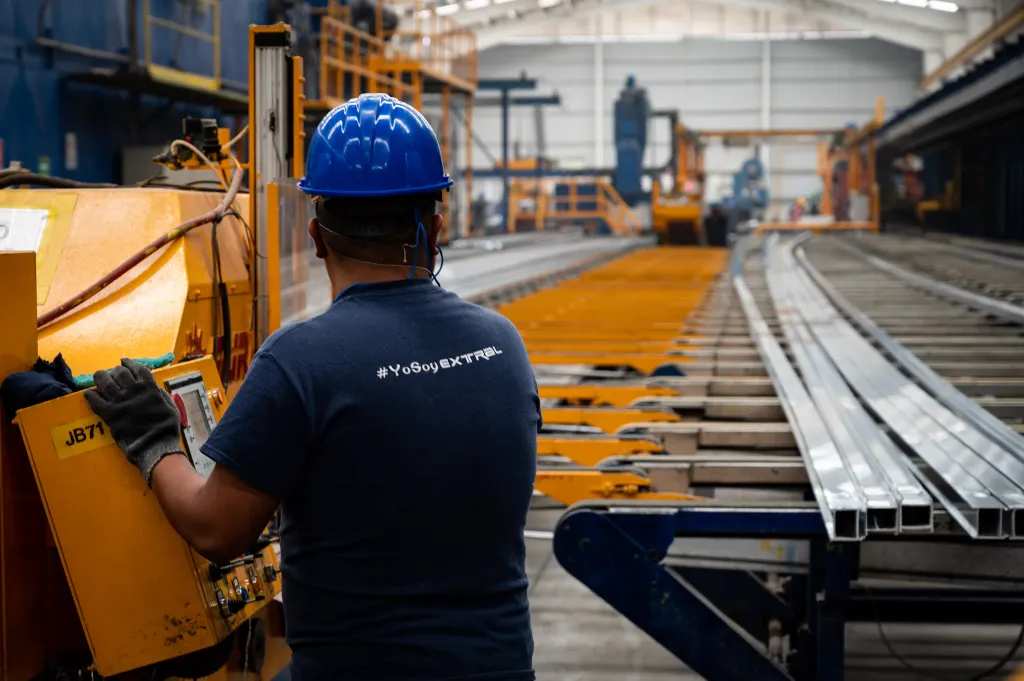
Estirado
Una vez frío, el perfil se estira de forma controlada para mejorar su rectitud y liberar tensiones generadas durante la extrusión y el enfriamiento.
Estirado reportado: 0.2–1.2% de la longitud inicial
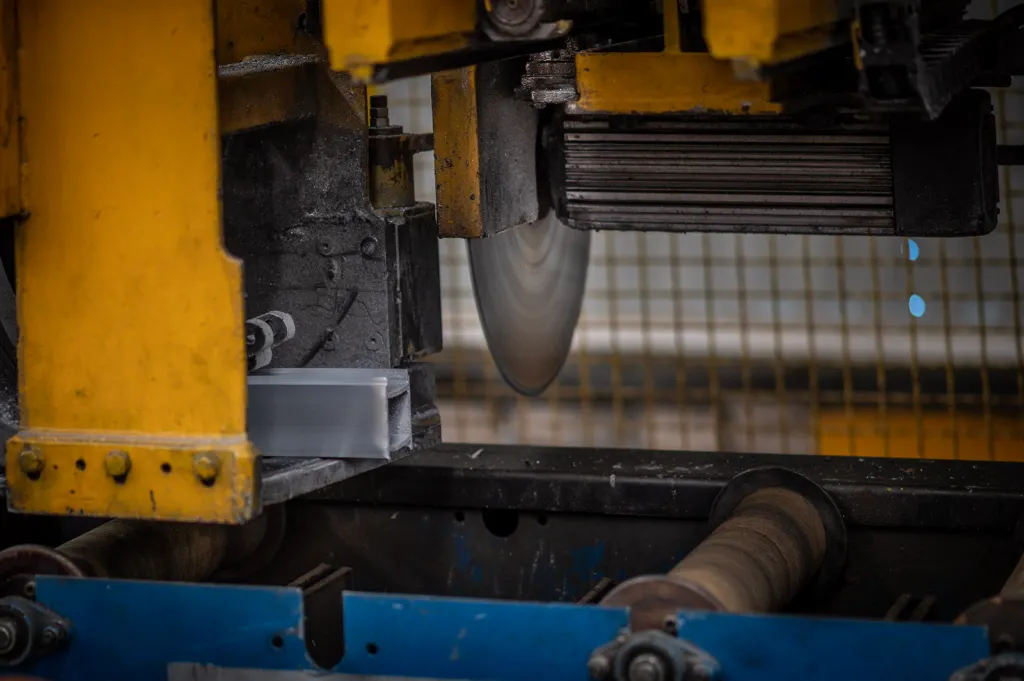
Corte a longitud
Los perfiles se cortan de acuerdo con la medida solicitada. Después se colocan en canastillas con separadores para evitar el contacto directo entre piezas.
Sierra TURLA de ciclo automático · Longitud máxima reportada: 15.95 m
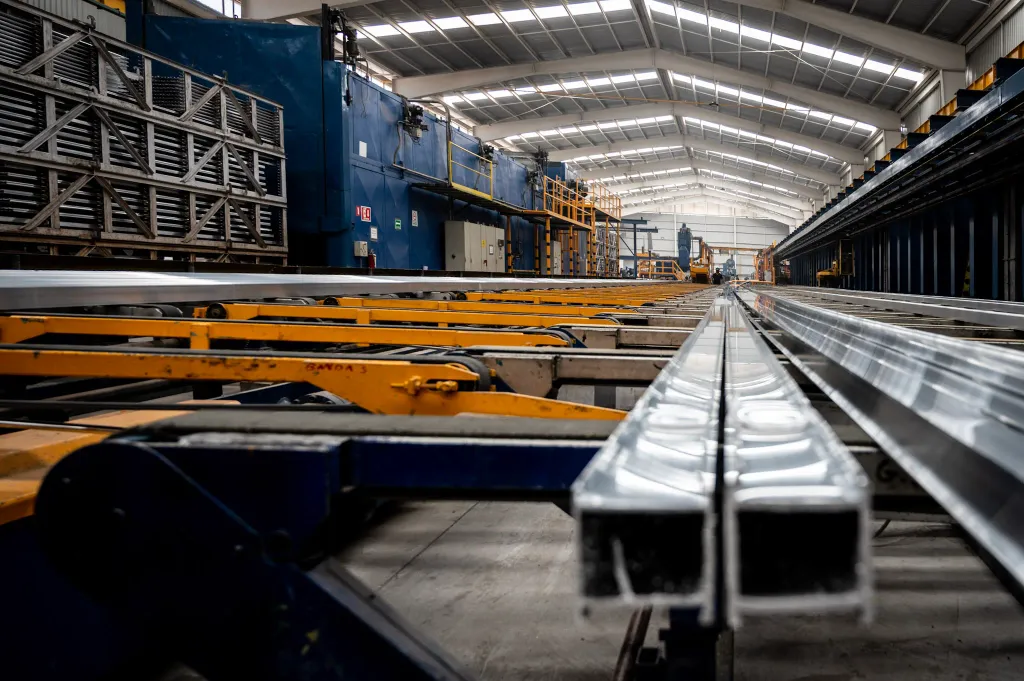
Horno de tratamiento térmico
Las canastillas completas ingresan al horno para ejecutar el ciclo de envejecimiento requerido por el temple especificado y desarrollar las propiedades mecánicas definidas para el proyecto.
Horno de dos zonas · Movimiento por rodillos · Hasta ocho canastillas por zona
Mecanizado
Cuando el proyecto lo requiere, los perfiles pasan a corte de precisión, barrenado, ranurado o desbaste para obtener las dimensiones y características solicitadas.
Corte de precisión · Router · Centro de maquinado
Acabado
Podemos entregar el producto terminado con acabado anodizado o pintado, de acuerdo con las especificaciones estéticas y funcionales del proyecto.
Anodizado · Pintura · Producto terminado
Empaque y embarque
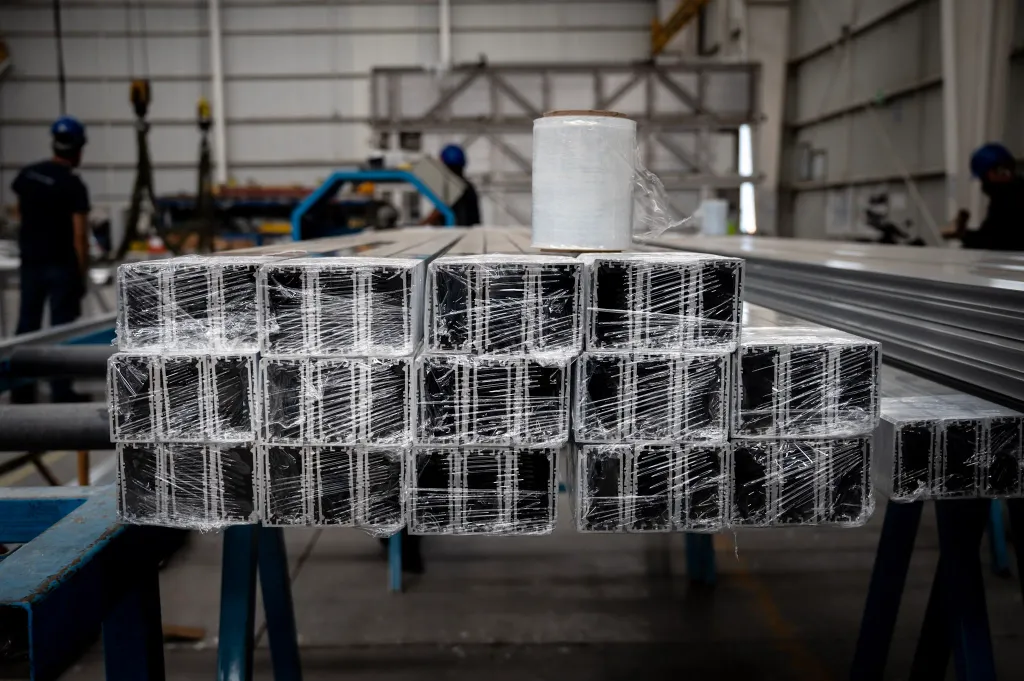
Los perfiles se agrupan y protegen conforme a las indicaciones del cliente. Una vez preparados, se cargan para su entrega.
Agrupación · Protección · Empaque según requerimiento · Embarque